

Lompang dalam bahagian acuan suntikan plastik boleh menjadi sakit kepala yang nyata bagi pengeluar seperti kami. Sebagai pembekal Pengacuan Suntikan Plastik, kami telah menangani isu ini lebih banyak kali daripada yang kami mahu akui. Tetapi melalui pengalaman bertahun-tahun, kami telah mengenal pasti beberapa punca utama lompang dalam bahagian acuan suntikan plastik. Mari kita mendalami perkara yang mungkin berlaku dan cara anda boleh membetulkannya.
1. Tekanan Pembungkusan Tidak Mencukupi
Salah satu punca lompang yang paling biasa ialah tekanan pembungkusan yang tidak mencukupi. Semasa proses pengacuan suntikan, plastik cair disuntik ke dalam rongga acuan. Setelah rongga diisi, tekanan tambahan, yang dikenali sebagai tekanan pembungkusan, digunakan untuk mengimbangi pengecutan yang berlaku semasa plastik menyejuk. Jika tekanan pembungkusan terlalu rendah, plastik tidak akan mencukupi untuk mengisi ruang yang ditinggalkan oleh bahan mengecut, yang membawa kepada lompang.
Fikirkan ia seperti mengisi belon. Jika anda berhenti mengisinya sebelum ia diregangkan sepenuhnya, akan ada ruang kosong di dalamnya. Begitu juga, dalam pengacuan suntikan, jika tekanan pembungkusan tidak memaksa plastik yang mencukupi ke dalam acuan, lompang akan terbentuk. Kita sering melihat isu ini apabila bekerja pada bahagian kompleks dengan dinding nipis atau reka bentuk yang rumit, sepertiAcuan Dulang Telur Plastik. Bahagian ini memerlukan tekanan pembungkusan yang tepat untuk memastikan pengisian lengkap.
2. Reka Bentuk Pintu Yang Tidak Sesuai
Pintu adalah pintu masuk bagi plastik cair ke dalam rongga acuan. Jika pintu pagar terlalu kecil, ia boleh menyekat aliran plastik, menyebabkan ia menjadi terlalu cepat sejuk dan membentuk lompang. Sebaliknya, jika pintu pagar terlalu besar, ia boleh membawa kepada pembungkusan berlebihan di sesetengah kawasan dan pembungkusan yang kurang di kawasan lain.
Sebagai contoh, apabila kita mengeluarkanHot Sell Motosikal Cover Radiator Suntikan Acuan, reka bentuk pintu pagar adalah penting. Pintu yang direka dengan baik membolehkan plastik mengalir dengan lancar dan sekata ke seluruh rongga acuan, mengurangkan risiko lompang. Reka bentuk pintu gerbang yang buruk boleh mengakibatkan pengisian yang tidak rata dan, akhirnya, pembentukan lompang.
3. Suhu Lebur Tinggi
Faktor lain yang boleh menyumbang kepada lompang ialah suhu cair yang tinggi. Apabila plastik dipanaskan pada suhu yang sangat tinggi, ia menjadi lebih likat dan terdedah kepada pembentukan gas. Apabila plastik menyejuk dan mengeras, gas-gas ini boleh terperangkap di dalam bahagian tersebut, mewujudkan lompang.
Kami telah mendapati bahawa apabila bekerja pada bahagian sepertiFesyen Tong Buku Plastik Lebih Luas, mengekalkan suhu cair yang betul adalah penting. Jika suhu terlalu tinggi, bukan sahaja kita berisiko mengalami lompang, malah kualiti bahagian juga boleh terjejas, dengan isu seperti perubahan warna dan kekuatan mekanikal yang berkurangan.
4. Penyejukan Cepat
Penyejukan cepat plastik dalam acuan juga boleh menyebabkan lompang. Apabila lapisan luar plastik memejal terlalu cepat, ia membentuk cangkerang yang menyekat aliran plastik cair masih di dalamnya. Apabila plastik dalam terus mengecut, lompang tercipta.
Ini amat relevan apabila kita berurusan dengan bahagian berdinding tebal, seperti yang dibuat menggunakanAcuan Topi Keledar Suntikan Plastik. Proses penyejukan yang perlahan dan terkawal diperlukan untuk membolehkan plastik mengecut secara sekata dan mengelakkan pembentukan lompang.
5. Kelembapan dalam Resin Plastik
Kelembapan dalam resin plastik boleh menyebabkan masalah yang ketara semasa proses pengacuan suntikan. Apabila resin dipanaskan, lembapan bertukar menjadi wap, yang boleh terperangkap dalam plastik dan membentuk lompang.
Kami sentiasa memastikan untuk mengeringkan resin plastik dengan betul sebelum menggunakannya dalam mesin pengacuan suntikan kami. Ini amat penting untuk plastik higroskopik, yang menyerap lembapan dari persekitaran dengan mudah. Sebagai contoh, apabila membuat bahagian denganAcuan Suntikan Penutup Motosikal Plastik, kami lebih berhati-hati untuk memastikan resin kering untuk mengelakkan lompang yang disebabkan oleh kelembapan.
Cara Menyelesaikan Masalah Kekosongan
Sekarang setelah kita mengenal pasti puncanya, mari kita bincangkan cara menyelesaikannya. Pertama, pastikan anda melaraskan tekanan pembungkusan mengikut reka bentuk bahagian. Menjalankan larian percubaan dan membuat pelarasan kecil boleh membantu anda mencari tekanan pembungkusan yang optimum.
Kedua, semak dan optimumkan reka bentuk pintu pagar. Anda mungkin perlu berunding dengan pereka acuan yang berpengalaman untuk memastikan pintu pagar adalah saiz yang betul dan di lokasi yang betul untuk aliran plastik yang betul.
Ketiga, pantau dan kawal suhu cair. Gunakan penderia suhu dan ikut saranan pengilang untuk resin plastik yang anda gunakan.
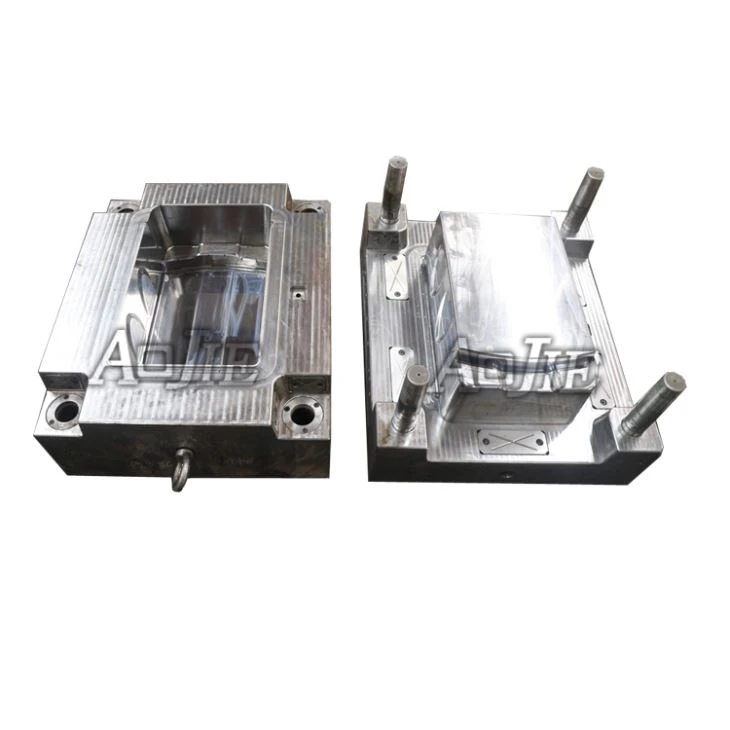

Keempat, laksanakan sistem penyejukan terkawal. Ini boleh melibatkan pelarasan suhu air penyejuk dan kadar aliran dalam acuan untuk memastikan proses penyejukan yang perlahan dan sekata.
Akhir sekali, sentiasa keringkan resin plastik dengan teliti sebelum digunakan. Melabur dalam unit pengeringan yang baik dan ikuti jadual pengeringan yang ketat.
Kesimpulan
Lompang dalam bahagian acuan suntikan plastik boleh disebabkan oleh pelbagai faktor, termasuk tekanan pembungkusan yang tidak mencukupi, reka bentuk pintu yang tidak betul, suhu cair yang tinggi, penyejukan pantas dan kelembapan dalam resin plastik. Sebagai pembekal Pengacuan Suntikan Plastik, kami sentiasa berusaha untuk menambah baik proses kami dan menghapuskan isu ini.
Jika anda menghadapi masalah lompang pada bahagian acuan suntikan plastik anda atau berminat dengan produk kami seperti yang dinyatakan di atas, kami sedia membantu. Kami mempunyai kepakaran dan pengalaman untuk memberikan anda penyelesaian pengacuan suntikan berkualiti tinggi. Hubungi kami untuk membincangkan keperluan anda dan mari bekerjasama untuk mencipta bahagian plastik yang sempurna untuk keperluan anda.
Rujukan
- "Buku Panduan Pengacuan Suntikan" oleh Oskiuta dan Mitrovic
- "Pengacuan Suntikan Plastik: Prinsip dan Amalan" oleh Rosato, Rosato, dan Schindler
- Pelbagai kertas putih industri mengenai kawalan kualiti acuan suntikan plastik